Messgrößen des Lean Managements
 Call Kai
 Learn
 Practice Test
 Spaced Repetition
 Match
 Flashcards
 Knowt Play
1/56

There's no tags or description
Looks like no tags are added yet.
57 Terms
Warum brauche wir Messgrößen im Lean Management?
Wo stehen wir? Wo brauchen wir Verbesserung?
Nicht nur messen, was gebraucht wird um etwas zu tun, sondern die dafür benötigte VERSCHWENDUNG messen
—> erst wenn man die Verschwendung sieht und sie misst, kann man etwas dagegen tun
Was ist die Lieferzeit?
Die Lieferzeit ist die Zeitspanne zwischen der Aufgabe des Auftrags durch den Empfänger bis zur Verfügbarkeit der Ware durch den Empfänger.
⚠ Jeder misst die Lieferzeit unterschiedlich. So kann die Messung bereits beim Erkennen des Bedarfs beginnen.
Indikator, wie gut unser interner Prozess ist (wo können wir angreifen, was können wir verbessern)
Was bedeutet On Time In Full (“OTIF”)?
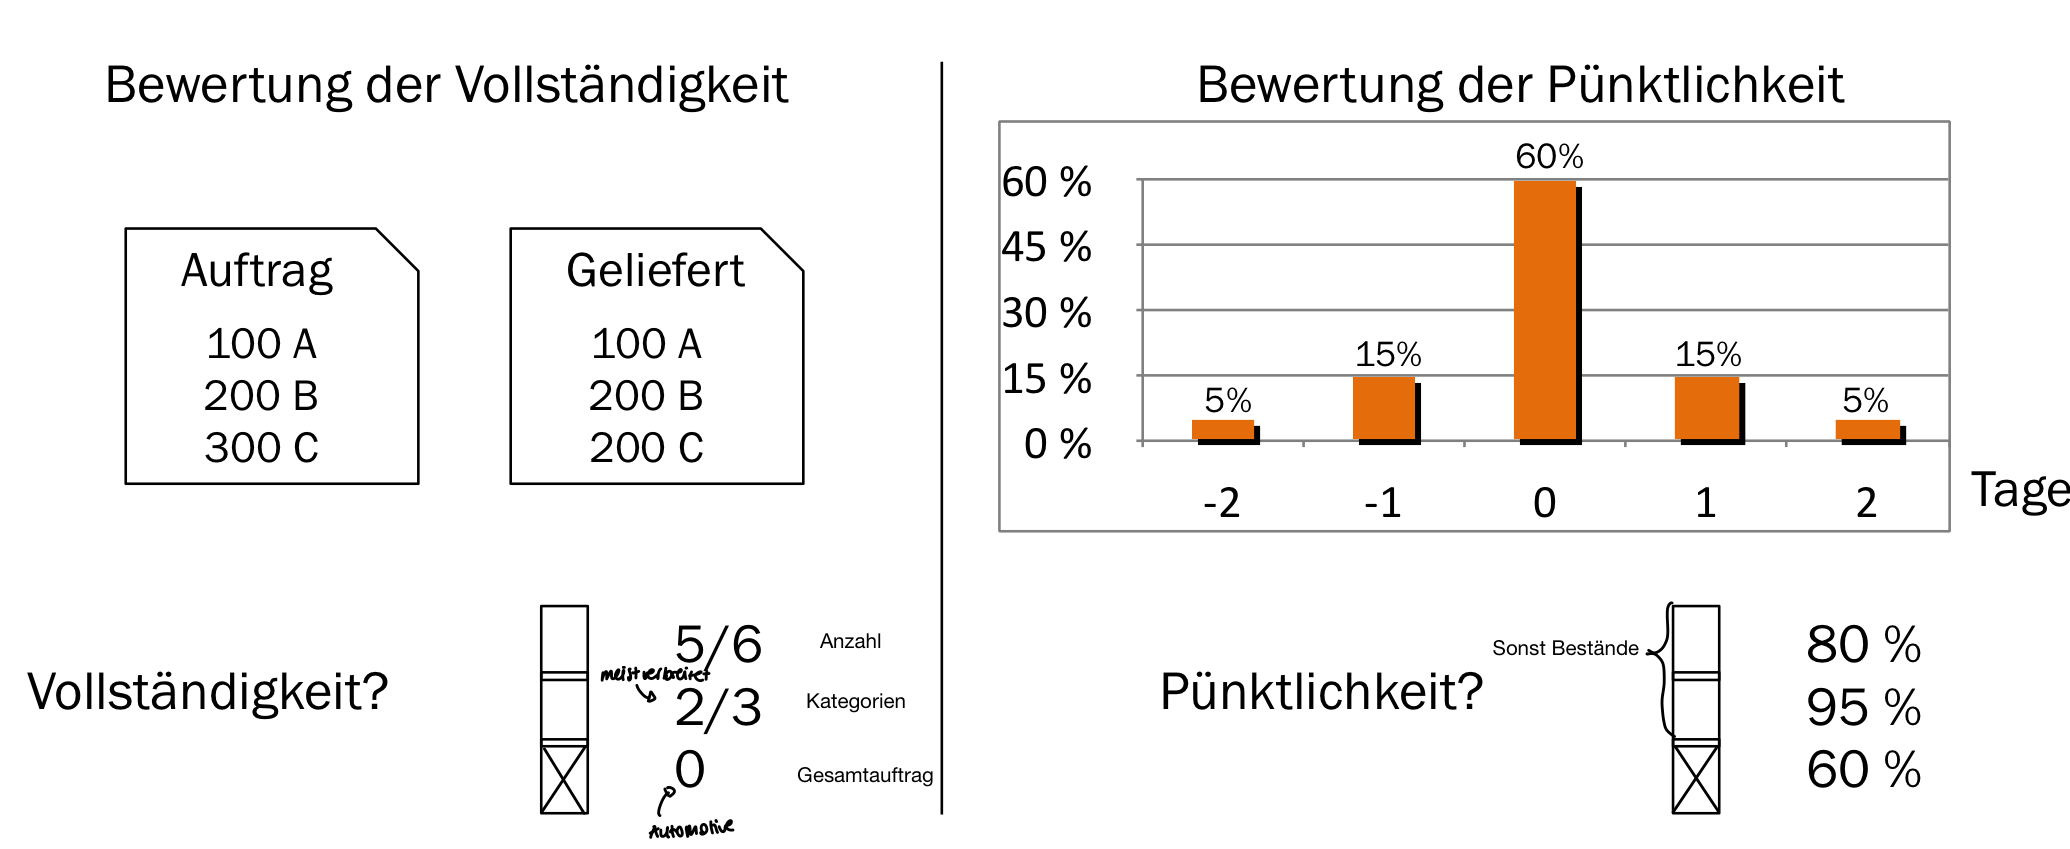
On Time in Full gibt an, wie viel Prozent der Aufträge in der richtigen Menge und Qualität zum vereinbarten Lieferdatum an den Kunden ausgeliefert wurden.
Was ist das Problem bei der OTIF-Messung?
Theoretisch kann sie nach unterschiedlichen Logiken erfolgen (Anzahl, Kategorien, Gesamtauftrag,…)
Die meist verbreitete ist die Berechnung nach Kategorien. Automotive verwendet den Gesamtauftrag (die “korrekte” Berechnung)
Was ist die Durchlaufzeit in der Produktion?
Die Durchlaufzeit ist die Zeitspanne zwischen der ersten Materialentnahme bei der Fertigung und der Übergabe des Erzeugnisses an den Auftraggeber oder das Absatzlager
Je länger die Durchlaufzeit in der Produktion,
desto…
•Länger die Lieferzeit bei Make to Order
•Höher die Fertigwarenbestände bei Make to Stock
•Unflexibler die Produktion
•Größer der Bestand in der Produktion
•Größer der Platzbedarf in der Produktion
Was ist die Durchlaufzeit in der Administration?
Die administrative Durchlaufzeit ist die Periode zwischen Beginn und Ende eines definierten Workflows.
Je länger die administrative Durchlaufzeit,
desto…
• Länger ist die Lieferzeit
• Unflexibler ist der Workflow
• Höher ist der administrative WIP
• Höher ist die Komplexität
• Höher sind menschliche Rüstzeiten
• Geringer ist die Kundenzufriedenheit
Woraus berechnet sich die Durchlaufzeit?
Transportdauer + Zykluszeit * Transportlos + Zwischenlagerzeit
Was ist die Bearbeitungszeit?
Die Zeit, die ein Stück an Wertschöpfung erhält
Woraus berechnet sich die verschwendete Zeit?
Durchlaufzeit - Bearbeitungszeit
Was ist der Work in Process (“WIP”)?
Als Work in Process oder Umlaufbestand wird die Menge an Beständen bezeichnet, welche durch freigegebene Aufträge in den einzelnen Stufen der laufenden Produktion gebunden ist. Damit sind sowohl in Bearbeitung befindliche Materialien sowie darauf wartende Materialien (z.B. in Puffern oder Warteschlangen) gemeint.
Je höher der WIP, desto…
•Länger die Durchlaufzeit
•Höher das gebundene Kapital
•Höher die Wahrscheinlichkeit für unnötige Transporte
•Unflexibler ist die Produktion oder der Workflow
Was ist die Ausschussrate?
Die Ausschussquote gibt an, wie hoch der Anteil der nicht verkaufbaren Produkte bezogen auf die produzierte Gesamtmenge ist und somit entsorgt werden muss.
•Fehlerhafte Teile, die durch Nacharbeit zu Gutteilen werden, zählen gewöhnlich nicht als Ausschuss.
•Der Umfang der Nacharbeit wird durch den Parameter First Pass Yield berücksichtigt
Wie berechnet sich die Ausschussrate?
Ausschussrate = Produktionsmenge / Ausschussmenge x 100 ( in % )
Was ist der First Pass Yield (FPY)?
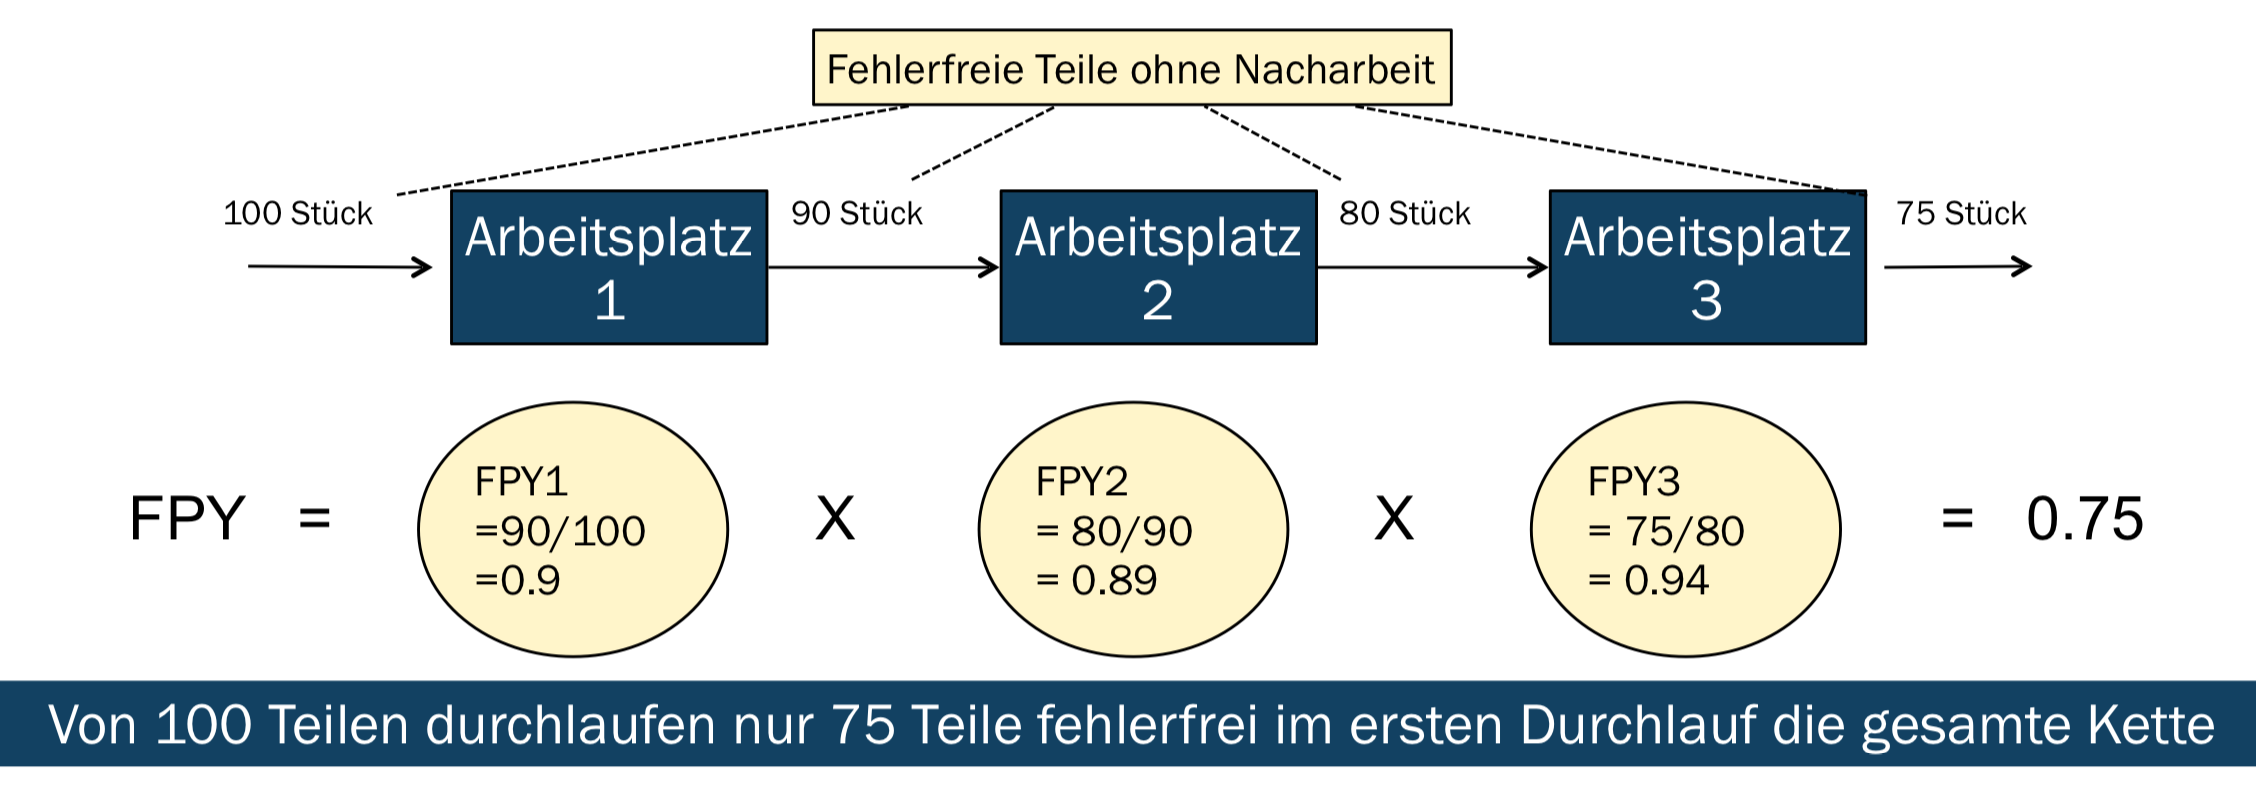
First Pass Yield gibt den Prozentsatz der gefertigten Teile an, die im ersten Fertigungsdurchlauf und damit ohne Nacharbeit die gesamten Produktionsschritte durchlaufen und ohne Fehler sind.
Wie berechnet sich der FPY?
Was ist die Zykluszeit?
Die Zykluszeit ist die Bearbeitungszeit pro Teil an einer Anlage zwischen Fertigstellung des letzten Teils und Fertigstellung des dann folgenden Teils
Was ist die Taktzeit?
Der Kundentakt / Taktzeit ist die längst mögliche Zykluszeit an einer Anlage, so dass innerhalb der regulären Produktionszeit der Kundenbedarf gedeckt werden kann
Wie berechnet sich die Taktzeit?
Taktzeit =
Zur Verfügung stehende Produktionszeit pro Tag / Benötigte Produktionseinheiten pro Tag
Was ist der Durchsatz?
Der Durchsatz ist der Gutausstoß eines Arbeitsplatzes, einer Produktion oder eines Workflows pro Zeiteinheit.
• Der Durchsatz der gesamten Produktion wird limitiert durch den Durchsatz am Engpass
• Soll ein Durchsatz maximiert werden, müssen sämtliche Aktivitäten auf den Engpass ausgerichtet werden
• Die GAE (Gesamtanlageneffektivität) misst den Wirkungsgrad eines Engpasses
• Durchlaufzeit und Durchsatz sind zwei völlig unterschiedliche Parameter mit völlig unterschiedlicher Aussagekraft.
Was ist die Produktivität?
Als Produktivität bezeichnet man das Verhältnis zwischen hervorgebrachter und verbrauchter Leistung, somit das Verhältnis von Durchsatz und Einsatzmenge der jeweiligen Produktionsfaktoren
Wie berechnet sich die Arbeitsproduktivität? Warum ist sie in DE wichtig?
Arbeitsproduktivität = Durchsatz / Anzahl Mitarbeiterstunden
Wichtig, weil unser Lohn verhältnismäßig hoch ist
Wie berechnet sich die Anlagenproduktivität?
Anlagenproduktivität = Durchsatz / Anzahl Maschinenstunden
Wie berechnet sich die Materialproduktivität? Warum ist sie in DE wichtig?
Materialeinsatzproduktivität = Durchsatz / eingesetzte Materialmenge
Wenig bei uns vorhanden, deshalb wichtig
Wie berechnet sich die Flachenproduktivität? Wann ist sie irrelevant?
Flächenproduktivität = Durchsatz / benötigte Fläche
Bei Ländern mit viel Platz irrelevant
Was ist die Overall Equipment Effectiveness (OEE)?
Die Gesamtanlageneffektivität
Was ist die Verfügbare Zeit?
In der Theorie verfügbare Laufzeit einer Maschine
Wie berechnet sich die Laufzeit aus der verfügbaren Zeit?
Verfügbare Zeit
-Nicht belegt
-Pausen
-Wartung
= Laufzeit
Wie berechnet man die Nettobetriebszeit aus der Laufzeit?
Laufzeit
-Technische Ausfälle
-Rüstzeiten/Einstellen
-Kein Material/Materialstau
=Nettobetriebszeit
Wie berechnet man die Genutzte Betriebszeit aus der Nettobetriebszeit?
Nettobetriebszeit
-Anlaufverluste
-Leerlauf
-Reduzierte Geschwindigkeit
=Genutzte Betriebszeit
Wie berechnet man die Effektiv genutzte Zeit aus der Genutzten Betriebszeit?
Genutzte Betriebszeit
-Ausschuss
=Effektiv genutzte Zeit
Was ist der Nutzungsgrad?
Das Verhältnis der tatsächlichen zur maximal möglichen Nutzung einer Ressource, ausgedrückt als Prozentsatz, und misst die Effizienz der Ressourcennutzung
Wie berechnet sich der Nutzungsgrad?
(Belegungszeit - Pausen - Reparaturen - Rüstzeiten) / Belegungszeit
Was ist der Leistungsgrad?
Das Verhältnis zwischen der tatsächlich erbrachten Leistung und der designten Leistung
Wie berechnet sich der Leistungsgrad?
Tatsächliche Geschwindigkeit / Design-Geschwindigkeit
Was ist der Qualitätsgrad?
Das Verhältnis zwischen der produzierten Menge und der Gutmenge
Wie berechnet sich der Qualitätsgrad?
Gutmenge / Produzierte Menge
Was ist die Mean Time between Failure (MTBF)?
Die Mean time between Failure (MTBF) ist die Durchschnittszeit zwischen dem Ende einer Reparatur einer Maschine bis zum Auftreten der nächsten Störung.
Wie berechnet sich die MTBF?
MTBF = Produktionszeit der Maschine / Anzahl Störungen (pro Zeitraum)
Was ist die Mean Time to Repair (MTTR)?
Die Mean time to Repair (MTTR) ist die Durchschnittszeit zwischen dem ersten Auftreten einer Störung und dem erneuten Beginn der Produktion.
Wie berechnet sich die MTTR?
MTTR = Gesamtstillstandszeit bedingt durch Störungen / Anzahl Störungen
Was umfässt die Rüstzeit?
Sie umfasst die Dauer für alle Tätigkeiten, die erforderlich sind, um eine Maschine von der Produktion eines Produktes A auf die Produktion eines Produktes B umzustellen.
Was umfässt die interne Rüstzeit?
Sie umfasst die Dauer für Tätigkeiten, die stattfinden, während die Maschine nicht mehr oder nicht mit voller Leistung arbeiten kann. Sie hat negativen Einfluss auf die OEE und damit den Durchsatz.
Was ist die interne Rüstzeit bei der Formel 1?
Die gesamte Zeit der Boxengasse, also Einfahrt, Ausfahrt und Wechseln der Reifen
Was umfässt die externe Rüstzeit?
Sie umfasst vor- und nachbereitende Tätigkeiten, die stattfinden, während die Maschine ihre volle Leistung bringt.
Was gibt der EPEI (Every Part Every Interval), oder auch Nivellierugszeitraum, an?
Dieser Wert gibt das kürzeste Zeitintervall (Nivellierungszeitraum) an, mit dem das Fertigungsprogramm für die herzustellenden Artikel periodisch wiederholt werden kann.
Je kürzer der Nivellierungszeitraum, desto…
…geringer die Fertigwarenbestände
...höher die Flexibilität
…häufiger muss gerüstet werden
…geringer muss die interne Rüstzeit sein
Unter idealisierten Annahmen führt eine Verdopplung der Rüsthäufigkeit…
…zu einer Halbierung des Nivellierungszeitraums
…Zu eine
Bei einer Halbierung der internen Rüstzeit aber einer konstanten Anzahl von Rüstvorgängen und Produktvarianten…
…steigt der Nutzungsgrad der OEE
…erhöht sich der Durchsatz
Bei einer Halbierung der internen Rüstzeit, einer Verdopplung der Rüstvorgänge aber einer konstanten Anzahl der Produktvarianten…
…bleibt der Durchsatz konstant
…halbiert sich der Nivellierungszeitraum
…halbieren sich die Fertigwarenbestände
…erhöht sich die Flexibilität zur Reaktion auf Kundenbedarfsschwankungen
Bei einer Halbierung der internen Rüstzeit, und einer Verdopplung der Anzahl von Rüstvorgängen und Produktvarianten…
…bleibt der Nivellierungszeitraum konstant
…bleibt der Durchsatz konstant
…verdoppelt sich die Variantenvielfalt ohne wesentliche Änderung an Durchsatz und Beständen
Je kürzer der Nivellierungszeitraum, desto…
…geringer die Fertigwarenbestände
Was sind die zwei Optionen zur Reduzierung des Nivellierungszeitrams?
Rüstfrequenz erhöhen
• Rüstzeitreduzierung
• Losgrößenreduzierung
• Trennung in Renner- und Exotenlinien
Variantenvielfalt reduzieren
• Später Diversifizierungspunkt
• Plattform Strategie
• Modularisierung
• Einsatz von Norm- und Gleichteilen
Was ist die Strategie bei der Synchronisation auf Basis einer Nivellierung?
• Feste Produktreihenfolge
• Feste Produktionsfrequenz
• Flexible Produktionsmengen
Was sind die Ziele bei der Synchronisation auf Basis einer Nivellierung?
• Planungssicherheit für die Produktion
• Standardisierung
• Optimale Rüstreihenfolge
• Synchronisation mit dem Kundenbedarf
Was sind die Voraussetzungen bei der Synchronisation auf Basis einer Nivellierung?
• Hohe Rüstkompetenz
• Flexible qualifizierte Mitarbeiter
• “atmende Produktion” zur Aussteuerung von Störeinflüssen