TECH 30706
 Call Kai
 Learn
 Practice Test
 Spaced Repetition
 Match
 Flashcards
 Knowt Play
1/26

There's no tags or description
Looks like no tags are added yet.
Name | Mastery | Learn | Test | Matching | Spaced | Call with Kai | Chat |
|---|
No analytics yet
Send a link to your students to track their progress
27 Terms
GPA
	Business Process Management (BPM)
	ÉTUDE SYSTÉMATIQUE
	PROCESSUS
	OPTIMISATION / GESTION / CONTRÔLE
PERFORMANCE ENTREPRISE5 PHASES GPA
	1. Spécifier la valeur
		PERSPECTIVE CLIENT
		ATTENTES / BESOINS
	2. Visualiser la chaine de valeur
		CHAQUE FAMILLE PRODUITS
		FONCTIONNEMENT / ACTIVITÉS / PERFORMANCE
	3. Créer un flux continu
	4. Créer un flux tiré
		ALIGNER CADENCE PRODUCTION AVEC DEMANDE CLIENT
	5. Viser la perfection
AMÉLIORATION CONTINUDÉFINITION PROBLÈME
	ÉCART ENTRE
		PERFOMANCE ATTENDUE PAR CLIENT
		VS. PERFORMANCE RÉELLE PROCESSUS
QUALITÉ / DÉLAIS / COÛTSObjectifs SMART
	SPÉCIFIQUE
		PRÉCIS / CLAIR / CONCIS
	MESURABLE
		QUANTIFIÉS
		SAVOIR SI ATTEINT / ACCOMPLI
	ATTEIGNABLE
		RÉALISTE (DANS CE MONDE)
	RÉALISABLE
		SELON RESSOURCES / CONNAISSANCES / TEMPS
	TEMPS
DÉLAI DE RÉALISATIONFIPEC
	PROCESSUS REPRÉSENTÉ À HAUT NIVEAU
	FONCTION
		COMPRÉHENSION COMMUNE
		DÉLIMITATION
		IDENTIFICATION FOURNISSEURS
		VISUALISER OPPORTUNITÉS D'AMÉLIORATION
		FOCUS SUR CLIENT
		IDENTIFICATION LIEN
			FOURNISSEUR - INTRANT - POINT D'ENTRÉE
			CLIENT - EXTRANT - POINT DE SORTIE
La valeur ajoutée
	TRANSFORMATION
	CORRECTEMENT LA PREMIÈRE FOIS
	VALEUR AJOUTÉE RÉELLE
		VALEUR AU CLIENT
	VALEUR AJOUTÉE D'AFFAIRES (VAA)
EXIGENCES D'AFFAIRES / RÈGLEMENTAIRESMUDA
		SUR-PRODUCTION
			PRODUIT EN TROP / TROP RAPIDEMENT
		DÉFAUTS
			NE RÉPOND PAS ATTENTE / STANDARD OPÉRATIONNEL
		ATTENTE
		INVENTAIRE
			PRODUITS EN ATTENTE / EN COURS AU DELÀ DU MINIMUM
		MANIPULATION
			ACTIONS INUTILES / RÉPÉTÉS / SANS TRANSFORMATION
		DÉPLACEMENT
		SURTRAITEMENT
			ACTIVITÉS DE TRANSFORMATION MAIS AUCUNE VALEUR
		CRÉATIVITÉ PERDUE
			POTENIEL MAL / NON EXPLOITÉ
La définition d’un client
	CONSOMMATEUR EXTRANT PROCESSUS / CHAÎNE VALEUR
	EXTERNE
		CLIENTÈLE
			PAYEUR
		UTILISATEUR
		ORGANISME RÉGLEMENTAIRE
			CRITÈRES SATISFACTION
	INTERNE
PROCESSUS EN AVAL CLIENT DU PROCESSUS EN AMONTLa voix du client
		DÉMARCHE INVENTAIRE CONTINU
		TERMES DU CLIENT
			DÉTAILLÉ / PROFONDEUR
		REQUIS PRÉCIS
			BESOINS / ATTENTES
			AFFIRMÉS / NON AFFIRMÉS
			DESCRIPTION MESURABLE (QUANTITATIVE / ATTRIBUTS)
			NIVEAUX SPÉCIFICATIONS
		PRODUIT/ SERVICE
			FONCTIONS / CARACTÉRISTIQUES
			POINT D'ANCRAGE POUR CONCEPTION
RÉDUIR ÉCART ATTENTES VS OFFREDÉMARCHE INVENTAIRE CONTINU
	IDENTIFIER CLIENT
		QUI ? COMBIEN ?
		PROFIL ?
		SEGMENTATION ?
	DÉFINIR BESOIN(S)
		POURQUOI CONSOMMER ?
		MOTIVATION PREMIÈRE ?
	RECUEILLIR RÉTROACTION : ATTENTES / SATISFACTION CLIENT
		SONDAGE / TECHNIQUES
		OBSERVER INTERACTION AVEC PRODUIT / SERVICE
	IDENTIFIER CRITÈRES SATISFACTION
		UNITÉ DE MESURE (CRITICAL TO SATISFACTION) / NIVEAU ATTENDU
	ÉTABLIR NIVEAU IMPORTANCE ATTENTES
		CRITÈRES PLUS IMPORTANTS
INCONTOURNABLES / COMPÉTITIVESCRITICAL TO SATISFACTION (CTS) EN 5 NIVEAUX
BESOIN HAUT NIVEAU
	MOTIVATION PREMIÈRE
	DIMENSION(S) DE SATISFACTION
		FAÇON QUE LE CLIENT SERA SATISFAIT
		CRITÈRE DE SATISFACTION
			CARACTÉRISTIQUES MESURABLES
			ATTEINTES : SATISFACTION
			QUANTITATIF / QUALITATIF (ATTRIBUTS)
		CRITÈRE DE SORTIE
			CARACTRISTIQUES MESURABLES
			ATTEINTES : CAUSER PERTE PROBABLE CLIENT
			QUANTITATIF / QUALITATIF (ATTRIBUTS)
		STANDARD OPÉRATIONNEL
			NIVEAU PERFORMANCE ATTENDU PAR ORGANISATION
MÊME BASE QUE CRITÈRES SATISFACTIONLe modèle Kano (4 types d’attentes)
	DIAGRAMME PERMETTANT CATÉGORISER BESOINS LIEN NIVEAU SATISFACTION
		ATTENTES DE BASES / OBLIGATOIRES / INDISPENSABLES
			IMPLICITES
			NORMAL
		ATTENTES PERFORMANCE
			PROPORTIONNELLE À LEUR SATISFACTION
		ATTENTES ENTHOUSIASME
			ATTRACTIVE / ATTIRANTES
			PAS NORMAL / ATTENDU
			IMPLICITE
				RÉPONDS BESOINS LATENTS / ÉMERGENTS
			VARIE DE CLIENT EN CLIENT
			INDIFFÉRENTS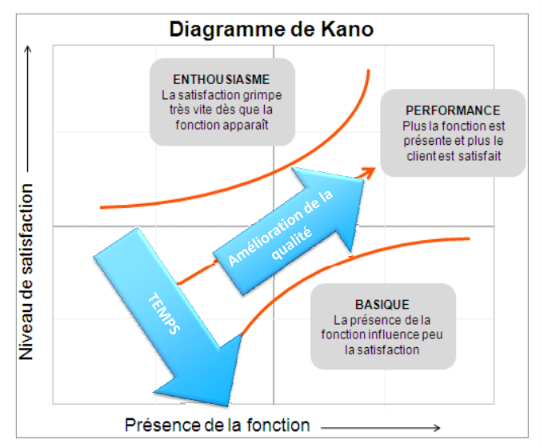
Pourquoi visualiser la chaine de valeur
	VOIR
		VISIBLE
		FAITS \ CAS RÉELS
	COMPRENDRE
		MANIFESTATION
		AMPLEUR
		MUDA, MURA, MURI
	IDENTIFIER NUANCES
		LESQUELLES \ QUI ?
		QUAND \ FRÉQUENCE ?
		NOUVEAUX ?
	IDENTIFIER CAUSES
		RÉSOUDRE PERMANENTE
STANDARDISER (BASE)CARTOGRAPHIE DE LA CHAÎNE DE VALEUR
	DÉFINITION
		OUTIL CIBLANT ANALYSE PRINICPALES ACTIVITÉS QUI TRANSFORMENT INTRANT EN PRODUIT FINAL
		PAS
			MACHINE OU POSTE
			LIMITÉ À L'ENTREPRISE
	OBJECTIFS
		VISION COMMUNE ET UNIFORME CHAÎNE DE VALEUR
		COMPRÉHENSION FACTEURS INFLUENCANT PERFORMANCE
		CIBLER CHANTIERS AMÉLIORATIONS
	TYPES
		TRANSFONCTIONNELLE, FLUX CROISÉ DYNAMIQUE, SWIMLANE
			1 processus
			MICRO : GASIPILLAGES NIVEAU DÉTAILLÉ
			SELON EXPERTS-MÉTIER ET INTERACTIONS
			SÉQUENCE DÉTAILLÉE
		CHAÎNE DE VALEUR, VALUE STREAM MAPPING (VSM
			ENSEMBLE CHAINE VALEUR
			GASIPLLAGES NIVEAU MACRO
			SELON GESTIONNAIRES
			ACCENT SUR FLUX PRODUITS ET INFORMATION
			PERFORMANCE
MESURE PERFORMANCE
MESURE PERFORMANCE
	APPROCHE CLASSIQUE : FOCUS RESSOURCES
		RESSOURCES TRAVAILLENT À 99 %
		CLIENT ATTEND À 99 %
APPROCHE ANALYSE PROCESSUS : FOCUS CHEMINEMENTDélai de traitement vs Temps de traitement
	DÉLAI TRAITEMENT OU LEADTIME
		TEMPS REQUIS COMPOLÉTER CYCLE COMPLET DÉBUT-FIN
		HEURES OUVRABLES OU NON SELON CONTEXTE
		MOMENT RÉCEPTION EXTRANT PAR CLIENT - MOMENT RÉCEPTION INTRANT PAR LIENT
		TEMPS TRAITEMENT + ATTENTE
	TEMPS TRAITEMENT OU TOUCH TIME
		EN CONTACT AVEC PRODUIT + FAIT UN TRAITEMENT (VA OU NON)
		TEMPS VA + TEMPS NVA + TEMPS VAA
	TEMPS À VALEUR AJOUTÉE
EN CONTACT AVEC PRODUIT + FAIT UN TRAITEMENT À VACalculs : efficience, TAKT, cycle
	EFFICIENCE
		MESURE RAPPORT ENTRE RÉSULTATS OBTENUS \\\\ NIVEAU RESSOURCES UTILISÉES
		PORTION TEMPS DANS DÉLAI TOTAL CONSACRÉ À VA
		PCE = TEMPS TRAITEMENT VA / DÉLAI TRAITEMENT TOTAL
		SI PAR LOT
			DIVISER TEMPS VA PAR NB UNITÉS
		POURCENTAGE
	CADENCE
		TEMPS TAKT
			CANDENCE POUR RÉPONDRE DEMANDE
			TEMPS DISPO RÉEL ( THÉORIQUE - PLANIFIÉ) / DEMANDE CLIENT
		TEMPS DE CYCLE
TEMPS DISPO RÉEL / QUANTITÉ PRODUITEDanger de la moyenne
DOIT ÊTRE ACCOMPAGNÉE : MESURE DISPERSION
DÉFINITION OPÉRATIONNELLE
	PRÉCISE / CLAIRE / SANS ÉQUIVOQUE
	COMMENT PRENDRE MESURE / FAIRE CALCUL (MESURE GLOBALE, VARIABLES)
	CHAQUE MESURE PERFORMANCE
	ÉVITER RÉFUTER RÉSULTATS
PERSPECTIVE CLIENTPRINCIPE FLUX CONTINU
CHEMINEMENT PRODUIT / DEMANDE
SANS ARRÊT / INTERRUPTION / RETOUR ARRIÈREPRINCIPE FLUX CONTINU - 4 SOUS PRINCIPES
	Principe de flux unitaire
	QUALITÉ DU PREMIER COUP
		FAVORISER QUALITÉ À LA SOURCE
	NIVELER CADENCE
		EN TERME QUANTITÉ, MIXTE DE PRODUIT, SUR ENSEMBLE PÉRIODE DISPONIBLE
	CRÉER CLUX TIRÉ
TRAVAIL DÉMARRÉ AU MOMENT CLIENT FAIT DEMANDEPrincipe de flux unitaire
	PRINCIPES
		SANS ENCOURS OU LOT (OU RÉDUIRE TAILLE LOT)
		ÉLIMINER FREINS
			TEMPS (+ VARIATION), DÉPLACEMENTS, QUALITÉ, LIMITATIONS TECHNIQUES
		FIFO (FIRST IN - FIRST OUT)
	BÉNÉFICES
		AUGMENTER VITESSE
RÉDUIRE ENCOURS (+ IMPACT DÉFAUTS)4 mécanismes
LIGNE DÉDIÉE
RÉDUCTION DE MISE EN COURSE
CELLULE DE TRAVAIL
POLYVALENCE
Ligne dédiée
	REGROUPER TÂCHES NIVEAU DIFFICULTÉ SEMBLABLE
		CAS À PROBLÈME : CORRIGER AVANT RÉINSERATION
		SUR-MESURE OU PARTICULIER : EXPERTISE
FIXER OBJECTIFS RENDEMENTS DISTINCTSRéduction de mise en course
	MISE EN COURSE
		SVA FAITES EN PRÉPARATION OU CONCLUSION DE VA
	SMED= Single Minute Exchange of Die
	+ EFFICIENCE (ÉLMINATION NVA)
	RÉDUCTION LOTS
	+ AGILITÉ (DEMANDE CHANGEANTE)
	RÉDUIRE ENCOURS
	MÉTHODE
		LISTE DÉTAILLÉES ACTIVITÉS MISE EN COURSE + TEMPS
		CATÉGORISER TÂCHES
			INTERNES : BESOIN DE LA MACHINE
			EXTERNES : INDÉPENDAMMENT DE LA MACHINE
		RÉORGANISER : TÂCHE EXTERNES FAITES PENDANT FONCTIONNEMENT DE LA MACHINE
		CONVERTIR TÂCHES INTERNES EN TÂCHES EXTERNES
		ÉLIMINER OU OPTIMISER TÂCHES RESTANTES
Cellule de travail
	REGROUPER
		RESSOURCES
		CONTRÔLES / INSPECTIONS
		PRISES DÉCISIONS
	FIFO / FLUX UNITAIRE INTÉRIEUR CELLULE
	PERMETTRE
		RÉDUIRE DÉLAI / TEMPS TRAITEMENT / DÉPLACEMENTS
		+ VISIBLE / PRODUCTIVITÉ
	DIAGRAMME SPAGHETTI
		OUTIL REPRÉSENTATION VISUELLE DÉPLACEMENTS
		COMMENT
			PLAN
			TRACER CHEMIN PRODUIT ET TRAVAILLEUR (COULEURS)
			SUIVRE MOUVEMENTS
			CALCULER DISTANCE
ANALYSERPolyvalence
	RESSOURCES CAPABLES TRAITER + TYPE PRODUIT POSSIBLE
	AUTONOMIE
		RESSOURCES CAPABLES EXÉCUTER CORRECTEMENT PREMIER COUP
		SANS ASSISTANCE OU SUPERVISION
	DÉMARRER ET ARRÊTER AUTOMATIQUEMENT
	FORME D'ALERTE OU SIGNALEMENT