Lean Manufacturing/Synchronisation von Prozessen (Klausur)
 Call Kai
 Learn
 Practice Test
 Spaced Repetition
 Match
 Flashcards
 Knowt Play
1/26

There's no tags or description
Looks like no tags are added yet.
27 Terms
Welchem Verhalten folgt das Push-Prinzip und wie funktioniert es?
Planendes Verfahren:
Aufträge werden aufgrund von Nachfragevorhersagen eingeplant und terminiert. Die Fertigung wird durch einen Produktionsplan veranlasst.
Welchem Verhalten folgt das Pull-Prinzip und wie funktioniert es?
Nachfrageorientiertes Verfahren:
Aufträge werden von nachfolgenden Stationen oder Kunden durch Entnahme aus einem Puffer direkt ausgelöst.
Was ist ein Beispiel für Make-to-Stock?
Burger bei Burgerking
Was ist ein Beispiel für Assemble-to-order?
McDonald’s —> Zutaten werden vorbereitet
Was ist ein Beispiel für Engineer-to-order?
Elektromotorherrsteller —> Baukasten
Fertiges Produkt wird aus vorentwickelten Teilen nach Kundenwunsch gefertigt
Was ist ein Beispiel für Make-to-order?
Pizzeria —> erst bei Auftragseingang wird die Wertschöpfung begonnen
Wie funktioniert das KanBan Pull Prinzip?
1) Die verbrauchende Einheit entnimmt nur so viele Teile aus dem Puffer, wie im Moment benötigt werden.
2)Die liefernde Einheit produziert nur so viele Teile, wie im Puffer fehlen.
3)Quality at the source: Es werden nur Gutteile in den Puffer gelegt.
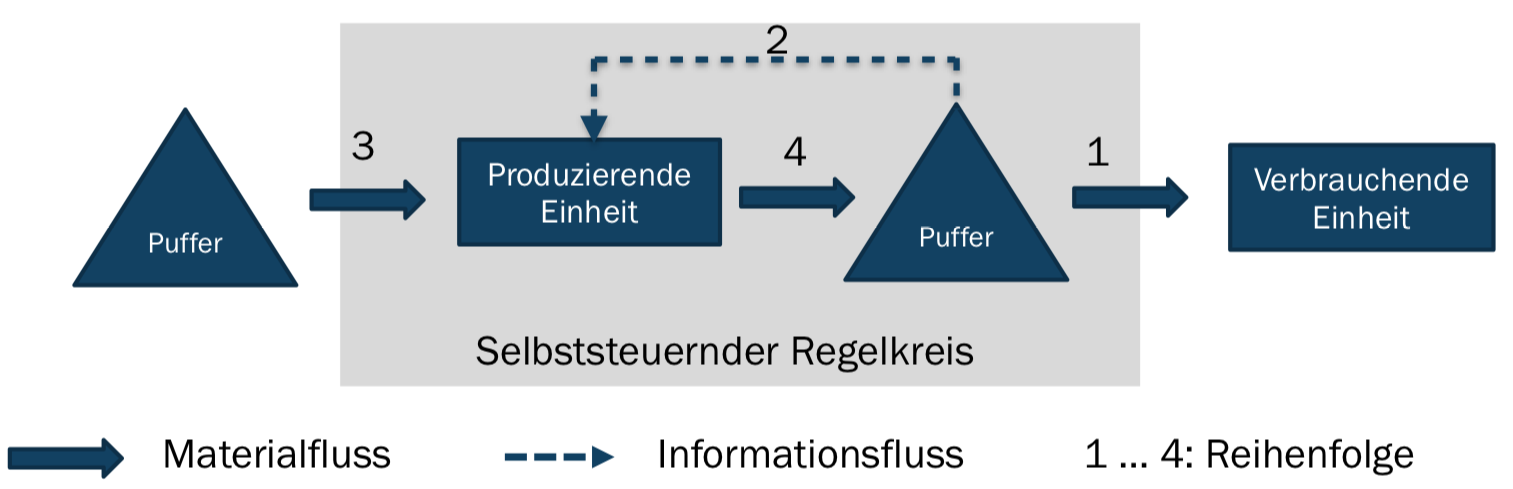
Was sind Möglichkeiten der Kommunikation über freie Pufferplätze?
• Steuerung über Pendelkarten
• Steuerung über Signallampen
• Steuerung über Fax-Abrufe
• Steuerung über Behälter
• Steuerung über elektronisches KanBan
Wieso setzen wir Sicherheitsbestände direkt vor dem Engpass an?
Damit Engpässe auch bei temporären Störungen im unkritischen Netz weiterarbeiten können
Wieso setzen wir Sicherheitsbestände direkt vor dem Schritt an, der auf den Engpass folgt, ohne dabei zum kritischen Netz zu gehören?
Damit bei temporären Störungen im unkritischen Netz weitergearbeitet werden kann
Was ist der Supermarkt?
Ein Zwischenlager zur Pufferung ungleicher Materialflüsse
Weshalb braucht man ein Zwischenlager zur Pufferung?
Ungleiche Materialflüsse durch:
• Unterschiedliche Taktzeiten
• Unterschiedliche Losgrößen
• Unterschiedliche Transportzeiten
• Unterschiedliche Rüstzeiten
• Störungen
An welcher Stelle befindet sich der Schrittmacherprozess bei KanBan und ConWIP?
KanBan: Am Ende der Kette
ConWIP: Am Anfang der Kette
Was ist der WIP bei KanBan und ConWIP?
KanBan: Verschiedene Varianten
ConWIP: Aufträge
Bei welcher Variantenvielfalt wird KanBan, bei welcher ConWIP verwendet?
KanBan: gering
ConWIP: hoch
Bei welcher Art von Artikeln wird KanBan, bei welcher ConWIP verwendet?
KanBan: C-Artikel (geringer Wert)
ConWIP: A-Artikel (hoher Wert)
Bei welcher Art von Bedarf wird KanBan, bei welcher ConWIP verwendet?
KanBan: regelmäßig
ConWIP: unregelmäßig
Welches Prinzip wird zur Durchsatzmaximierung verwendet?
Drum, Buffer, Rope Prinzip
Was besagt das Drum, Buffer, Rope Prinzip zur Durchsatzmaximierung?
• Drums: Die Produktionssteuerung erfolgt derart, dass die Engpässe permanent ausgelastet werden. (Engpässe = Trommeln, die den Takt vorgeben)
• Buffer: Aufbau von Sicherheitsbeständen an den Übergängen vom unkritischen in das kritische Netz.
• Rope: Bestandskontrolle durch Anbindung der Auftragsfreigabetermine an die Engpassbelegung
Unkritisches Netz: retrograde Planung (Rückwärtsterminierung)
Kritisches Netz: progressive Planung (Vorwärtsterminierung)
Eine Stunde Verlust an einem Engpass…
… ist eine Stunde Verlust für das gesamte System
Wie berechnet man die Durchlaufzeit in einer Skizze?
Pfad mit der längsten Durchlaufzeit
Pfad für das A-Teil (Teil mit dem höchsten Wert)
Pfad durch den Engpass
Es gibt keine Musterlösung, aber meistens sind alle oder 2 von 3 Kriterien erfüllt, wenn man den Pfad entlang des Engpasses wählt
An welchem Punkt im Produktionsverlauf werden Sicherheitsbestände aufgebaut? Weshalb?
Am Übergang von kritischem zu unkritischem Netz
Sie dienen zum Ausgleich von möglichen Störungen, damit der Engpass trotz Störungen im unkritischen Netz arbeiten kann
Was ist mit Rückwärtsterminierung gemeint?
Planung vom Endtermin ausgehend rückwärts, um die frühestmöglichen Starttermine zu ermitteln und den Endtermin einzuhalten.
→ “Spätestens”
Was ist mit Vorwärtsterminierung gemeint?
Planung vom Starttermin ausgehend vorwärts, um die frühestmöglichen Endtermine zu ermitteln und eine frühe Fertigstellung zu ermöglichen.
→ “Frühestens”
Die Transportlosgröße 1 minimiert…
…die Durchlaufzeit, der Durchsatz kann variabel durch die Einbindung von zusätzlichen Mitarbeitern angepasst werden.
Welche Ziele verfolgt/ermöglicht das Man-Machine-Diagramm?
• Visualisierung des Zusammenspiels der Arbeitsschritte von Mensch und Maschine
• Identifikation von Optimierungspotential zur Reduzierung von Zykluszeiten
• Identifikation von Potential zur Wandlung von interne Tätigkeiten (während die Maschine steht) in externe Tätigkeiten (während die Maschine läuft)
• Identifikation von Potential zur Optimierung der Auslastung durch Nivellierung und damit die Optimierung des Durchsatzes
Was sind Unterschiede zwischen Conwip und KanBan?
Bestände:
Conwip: Aufträge als Bestand
KanBan: Varianten als Bestand
Unterschiede im Zeitpunkt des Auftragseingangs
Reaktion auf Schwankungen:
Mit Conwip müssen wir jeder Schwankung 1 zu 1 folgen
Mit KanBan nicht, da ein Teil als Bestand schon größer ist
Existieren Bestände?:
Bei ConWip: kein Bestand,
Bei KanBan: Bestände
Mögliche Losgrößen:
Bei KanBan: größere Losgröße möglich
Bei Conwip: nur Losgröße 1 möglich